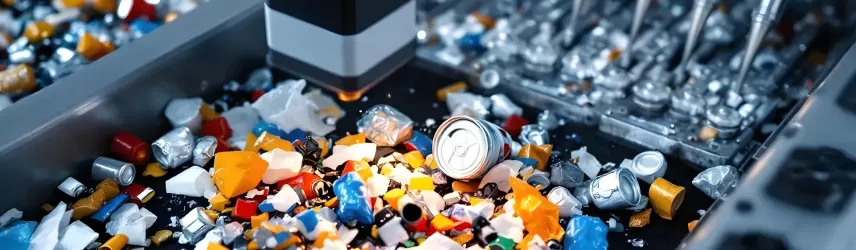
Bliska podczerwień stała się jednym z najważniejszych narzędzi w nowoczesnym recyklingu. Dzięki szybkiemu rozpoznawaniu materiałów możliwe jest wyodrębnienie metali, tworzyw i innych frakcji z dużą precyzją. W tym artykule opowiem o zastosowaniu technologii opierającej się na czujnikach NIR do wydzielania aluminium na liniach sortowniczych. Przedstawię, jak działają te systemy, jakie elementy wchodzą w ich skład, z jakimi problemami się spotykamy w praktyce oraz jakie korzyści finansowe i operacyjne daje wdrożenie. Opisuję doświadczenia zdobyte podczas współpracy z polskimi sortowniami i dostawcami rozwiązań optoelektronicznych, a także praktyczne wskazówki dla osób planujących inwestycję. Jeśli zarządzasz linią sortowniczą lub zastanawiasz się nad modernizacją, znajdziesz tu konkretne wskazówki krok po kroku.
Czym jest technologia NIR sensory do aluminium i dlaczego ma znaczenie?
Bliska podczerwień to metoda identyfikacji materiałów na podstawie ich charakterystycznych widm odbicia w paśmie 700–2500 nm. Systemy z czujnikami NIR analizują sygnał odbity od obiektu i porównują go z bazą wzorców — dzięki temu szybko rozróżniają aluminium od tworzyw, papieru czy stali. W praktyce na taśmie sortowniczej sensory wysyłają dane do układów sterujących, które w ułamkach sekundy podejmują decyzję o wystrzeleniu elementu do odpowiedniej frakcji. Dla branży recyklingowej to zmiana jakościowa — zamiast ręcznego sortowania mamy automaty realizujące stałą jakość i powtarzalność.
W Polsce, gdzie przepływy surowcowe są zróżnicowane, zastosowanie takich rozwiązań pozwala zmniejszyć koszty pracy, poprawić czystość frakcji i zwiększyć odzysk metali. Z mojego doświadczenia wynika, że najlepiej sprawdzają się systemy hybrydowe — łączące NIR z detektorami metalu i kamerami RGB — ponieważ napotykamy na wiele mieszanek materiałowych i zabrudzeń, które jedno źródło sensora może przeoczyć. W praktyce decyzja o instalacji powinna być oparta na testach próbnych z rzeczywistym strumieniem materiału, a nie tylko na suchych parametrach katalogowych.
Zasada działania sensorowa podczerwień do recyklingu aluminium
Sensor NIR emituje światło i mierzy, jak dany materiał je odbija. Aluminium ma specyficzne cechy widmowe, szczególnie gdy jest w postaci folii lub cienkich elementów, choć odbicie metalu może być mylące ze względu na błyszczącą powierzchnię. Systemy klasyfikują sygnały, stosując algorytmy progowe lub uczenie maszynowe. W praktyce kluczowe znaczenie ma stabilne źródło oświetlenia, odpowiednie kąty pomiaru i filtry optyczne redukujące zakłócenia. Dokładność w idealnych warunkach sięga 95–99%, jednak w warunkach przemysłowych zwykle oscyluje wokół 90–97% w zależności od typu strumienia i stopnia zabrudzenia. To wystarczy, by znacznie poprawić jakość frakcji aluminium w porównaniu do manualnego sortowania.
Jak działa precyzyjne NIR sortowanie aluminium?
Praktyczne działanie systemu opiera się na ciągłym cyklu pomiarowym i separacji. Na taśmie materiał rozkłada się cienką warstwą, aby sensor miał widoczność i uniknąć nakładania się elementów. Sensor dokonuje pomiaru i przekazuje sygnał do modułu decyzyjnego, który w milisekundy wyzwala separator pneumatyczny lub mechaniczny. Elementy aluminiowe trafiają do oddzielnej komory, pozostałość idzie dalej do kolejnych procesów. W polskich zakładach najczęściej stosowane są ejectory pneumatyczne ze względu na prostotę integracji i niskie koszty eksploatacji.
W praktyce kluczowe są kilka parametrów: szerokość taśmy, prędkość linii, kąt padania światła i czas reakcji separatora. Przy taśmach 1–3 m i prędkościach 0,5–3 m/s systemy radzą sobie dobrze, pod warunkiem prawidłowej kalibracji. Testy polowe zwykle trwają kilka tygodni, aby zebrać reprezentatywny zestaw danych i zoptymalizować algorytmy. Z mojego doświadczenia: automatyzacja likwiduje braki w zmianach między pracownikami, poprawia ergonomię pracy i redukuje błędy ludzkie — szczególnie przy monotonnym sortowaniu.
Algorytmy i uczenie maszynowe w sensorowa podczerwień do recyklingu aluminium
Tradycyjne systemy opierały się na progach spektralnych. Dziś coraz powszechniejsze są modele uczenia maszynowego, które uczą się rozpoznawać bardziej złożone kombinacje sygnałów. Modele nadzorowane wymagają oznaczonych próbek, za to potrafią adaptować się do zmian w surowcu. W praktyce skuteczność modelu zależy od jakości danych treningowych: im więcej reprezentatywnych próbek zabrudzeń, farb czy folii, tym lepiej. Algorytmy mogą działać na edge computing — bezpośrednio na urządzeniu — lub w chmurze, jeśli przepływ sieciowy i bezpieczeństwo danych pozwalają. Z mojego punktu widzenia najlepsze efekty dają hybrydowe rozwiązania: NIR + AI + dodatkowe sensory.
Jakie korzyści daje technologia NIR sensory do aluminium dla sortowni?
Korzyści z wdrożenia są wielowymiarowe. Po pierwsze, wzrasta czystość frakcji aluminium, co bezpośrednio przekłada się na wyższe ceny sprzedaży i lepsze warunki dostawy do hut czy przetwórców. Po drugie, automatyzacja obniża koszty pracy i poprawia bezpieczeństwo. Po trzecie, lepsza segregacja zmniejsza ilość odpadów do składowania i redukuje straty materiałowe w procesie topienia. W praktyce wiele polskich zakładów, które zdecydowały się na inwestycje, odnotowało wzrost odzysku o kilka do kilkunastu procent.
Z ekonomicznego punktu widzenia inwestycja często się zwraca w 1–3 lata, zależnie od skali działalności i ceny aluminium. Ważne jest też to, że lepsza frakcja to mniej kosztów związanych z korektą i dopracowaniem materiału przed recyklingiem. Z perspektywy środowiskowej mniejsza emisja CO2 związana z efektywniejszym recyklingiem metalu to dodatkowy, niematerialny zysk.
Wpływ na jakość i zyskowność recyklingu aluminium
Dobre rozwiązanie zwiększa czystość frakcji nawet o 5–20% względem sortowania ręcznego, co w praktyce oznacza znaczne różnice w przychodach. Równie istotne są oszczędności operacyjne: mniej pracy ręcznej, krótszy czas obsługi i mniejsze zapotrzebowanie na dodatkowe linie separujące. Z mojego doświadczenia wynika, że kluczowe dla zyskowności jest kompleksowe podejście: nie tylko zakup czujników, ale integracja, szkolenia, serwis i bieżąca kalibracja. Dopiero wtedy system naprawdę zaczyna przynosić oczekiwane korzyści.
Jak wdrożyć technologia NIR sensory do aluminium w zakładzie?
Wdrożenie zaczyna się od audytu materiałowego. Trzeba zebrać próbki, przeanalizować ich skład i zróżnicowanie. Kolejny krok to testy pilotażowe z dostawcą na rzeczywistej taśmie. Ten etap pozwala zebrać dane, dostroić algorytmy i ocenić rzeczywistą wydajność. Integracja mechaniczna i programowa wymaga współpracy z działem utrzymania ruchu i IT. Warto zawrzeć w umowie dostawy testy i gwarancję wydajności na określonych parametrach surowca.
W polskich realiach kluczową rolę odgrywają szkolenia personelu i umowy serwisowe. Systemy optyczne wymagają regularnej konserwacji: czyszczenie okienek, wymiana lampy oświetleniowej i aktualizacje oprogramowania. Moje doświadczenia z wdrożeń pokazują, że najczęściej potykamy się o niedostateczne przygotowanie danych wejściowych oraz brak procedur kontrolnych po uruchomieniu — dlatego warto zaplanować okres pilotażowy i stały monitoring wskaźników jakości.
Kroki wdrożeniowe i kryteria wyboru dostawcy sensorowa podczerwień do recyklingu aluminium
Proponowane etapy wdrożenia:
- audyt strumienia materiałowego;
- testy pilotażowe na taśmie z rzeczywistym materiałem;
- projekt integracji mechanicznej;
- uruchomienie i kalibracja algorytmów;
- szkolenia i przekazanie dokumentacji;
- umowa serwisowa i monitoring wydajności.
Wybierając dostawcę, warto sprawdzić: doświadczenie w branży, referencje, dostępność części, możliwość aktualizacji algorytmów oraz warunki serwisu. Z perspektywy operatora szczególnie cenna jest możliwość lokalnej obsługi i szybkie reakcje serwisowe.
Sprawdź: Recykling puszek aluminiowych – obieg zamknięty w 60 dni
Jakie są ograniczenia i wyzwania technologii NIR/
Systemy NIR mają ograniczenia. Największym problemem są zanieczyszczenia i powłoki: farby, folie i zabrudzenia zmieniają spektralne cechy materiałów. Cienkie folie aluminiowe bywają trudne do wykrycia, podobnie jak fragmenty złożone z kilku materiałów. W takich przypadkach konieczne jest wsparcie dodatkowymi sensorami (np. detektory metalu, kamery) lub bardziej zaawansowanymi modelami AI.
Kalibracja i utrzymanie to kolejne wyzwania. Systemy wymagają regularnych procedur referencyjnych i testów kontrolnych, aby uniknąć dryftu wyników. Z mojego doświadczenia firmy, które zaniedbały konserwację, obserwowały spadek skuteczności sortowania po kilku miesiącach. Dlatego plan serwisowy i szkolenia personelu są nieodzowne.
Problemy detekcji i sposoby kalibracji precyzyjne NIR sortowanie aluminium
Typowe problemy:
- zmiana sygnału na skutek zabrudzeń i farb;
- nakładanie się elementów na taśmie;
- refleksy błyszczących powierzchni mylące detektory;
- różnorodność kształtów i rozmiarów elementów.
Sposoby radzenia sobie:
- regularna rekalibracja na kontrolnych próbkach;
- stosowanie filtrów optycznych i stałego oświetlenia;
- integracja dodatkowych sensorów;
- adaptacyjne algorytmy uczące się na nowych danych.
Praktyczna rada: ustal prosty protokół testowy i przeprowadzaj go co tydzień — to znacznie zmniejsza ryzyko degradacji skuteczności.
Podsumowanie
Systemy oparte na bliskiej podczerwieni zmieniają sposób, w jaki sortownie traktują aluminium. Dzięki nim można znacząco poprawić czystość frakcji, zredukować koszty i zwiększyć odzysk surowca. Kluczowe są: dobrze przeprowadzony audyt, testy pilotażowe, właściwa kalibracja i umowa serwisowa. Z doświadczenia: warto inwestować w rozwiązania hybrydowe i przygotować personel do nowych procedur. Technologia rozwija się szybko — dziś to realna przewaga konkurencyjna, jutro może być standardem branży.
FAQ
Co to jest NIR i jak odróżnia aluminium od innych materiałów?
NIR to bliska podczerwień — technika spektroskopowa opierająca się na pomiarze odbicia światła, która rozpoznaje materiały po ich widmach. Aluminium ma specyficzne cechy, choć lustrzane odbicia mogą utrudniać pomiar.
Czy systemy NIR sprawdzą się przy foliach i puszkach?
Tak, lecz przy cienkich foliach i powłokach może być konieczne wsparcie dodatkowymi sensorami lub lepsza kalibracja.
Jaki jest typowy czas zwrotu inwestycji?
Zazwyczaj 1–3 lata, zależnie od skali i poprawy odzysku oraz kosztów pracy.
Jak często trzeba kalibrować system?
Zaleca się częste kontrole (cotygodniowe testy) i rekalibrację w zależności od zmienności strumienia — co kilka tygodni lub miesięcy.
Czy małe sortownie także mogą skorzystać z tej technologii?
Tak — rozwiązania modułowe i spadek cen czujników sprawiają, że również mniejsze zakłady mogą wdrożyć efektywne systemy.