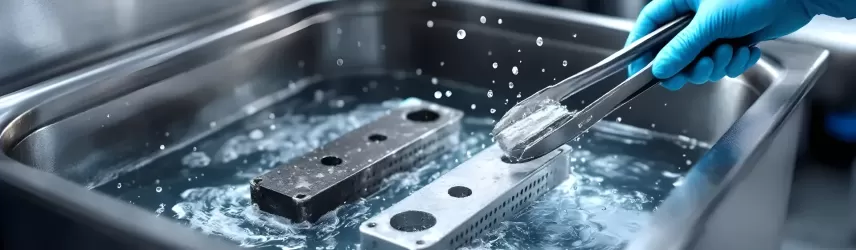
Ultradźwiękowe mycie aluminium to rozwiązanie, które w ostatnich latach zdobywa coraz większe zaufanie w przemyśle i warsztatach. W praktyce chodzi o szybkie i skuteczne usuwanie zanieczyszczeń oraz utlenionej warstwy, które utrudniają spawanie, malowanie czy powlekanie. W tym artykule opisuję sprawdzone metody, parametry i pułapki związane z technologią ultradźwiękowa oraz wyjaśniam, dlaczego czyszczące ultradźwięki aluminium działają lepiej w wielu zastosowaniach niż tradycyjne metody. Pokażę też zastosowania w recyklingu, gdzie kawitacja ultradźwiękowa w recyklingu aluminium poprawia odzysk surowca i jakość stopów. Artykuł opieram na praktyce, literaturze branżowej i doświadczeniach wdrożeniowych — znajdziesz tu wskazówki do natychmiastowego zastosowania.
Jak działa technologia ultradźwiękowego czyszczenia aluminium działa?
Ultradźwięki usuwają zabrudzenia dzięki dynamicznej kawitacji w cieczy. Fale o częstotliwości od kilkudziesięciu do kilkuset kHz powodują powstawanie pęcherzyków próżniowych, które gwałtownie zapadają się, generując mikrojety i falowe oddziaływania na powierzchnię detalu. Dzięki temu nawet mikrocząsteczki tlenków, olejów czy pasty szlifierskiej są skutecznie oderwane bez mechanicznego kontaktu z elementem. Jakie korzyści daje taka metoda? Przede wszystkim: znacznie lepsza jednorodność oczyszczenia, brak uszkodzeń mechanicznych, możliwość pracy nad skomplikowanymi elementami i szybka powtarzalność procesu.
Z mojego doświadczenia wdrożeniowego wynika, że inwestycja w technologię ultradźwiękową szybko się zwraca przy produkcji precyzyjnych detali. Dodatkowe korzyści to mniejsze zużycie chemii w porównaniu do agresywnych kąpieli, lepsze przygotowanie powierzchni pod powłoki i zmniejszone ryzyko defektów powłok. Branże, które zyskują najwięcej, to motoryzacja, lotnictwo, elektronika oraz branża narzędziowa. Dla warsztatów i mniejszych zakładów istotne są też koszty eksploatacji i łatwość obsługi — współczesne generatory są proste w obsłudze i energooszczędne.
Krótkie wyjaśnienie zasady działania technologii
Główne elementy procesu to generator, przetworniki i wanna z odpowiednim roztworem. Generator wytwarza prąd o zadanej częstotliwości, przetworniki konwertują go na drgania mechaniczne, a ciekła faza przenosi energię na detal. W efekcie powstają pęcherzyki kawitacyjne rozbijające zanieczyszczenia.
Najważniejsze zalety dla jakości powierzchni i czasu procesu
- Równomierne oczyszczanie skomplikowanych geometrycznie detali.
- Krótsze cykle i powtarzalność rezultatów.
- Mniejsze ryzyko mikrouszkodzeń powierzchni.
Przykłady branż gdzie technologia jest stosowana
- Motoryzacja i regeneracja części silnikowych.
- Przemysł lotniczy przy komponentach lekkich.
- Recykling i odzysk aluminium.
W jaki sposób czyszczące ultradźwięki aluminium usuwają tlenki z powierzchni?
Usuwanie tlenków z aluminium to proces wymagający zarówno energii mechanicznej, jak i wsparcia chemicznego. Sama kawitacja generuje lokalne impulsy ciśnienia, które naruszają warstwę tlenkową — często mikroskopijnie pękając i odrywając fragmenty. Jednak sama energia mechaniczna może nie wystarczyć przy grubych, silnie związanych warstwach tlenkowych. Wtedy dodaje się środki powierzchniowo czynne lub słabe kwasy/zasady, które chemicznie rozluźniają wiązania tlenków. Takie połączenie daje szybki efekt: warstwa utleniona ulega dyslokacji, a drobne cząstki są transportowane z wnętrza kąpieli.
W praktyce ważne jest dobranie parametrów procesowych: częstotliwość, moc, temperatura i skład kąpieli. Niewłaściwe ustawienia mogą powodować efekt odwrotny — polerowanie lub mikrouszkodzenia. Z mojej praktyki: przy lekko utlenionych powierzchniach częstotliwości rzędu 35–40 kHz z umiarkowaną mocą dają najlepsze rezultaty; przy grubych tlenkach sięga się wyższych mocy i chemii o obojętnym lub lekko kwaśnym pH.
Czym różni się powierzchniowe ultradźwiękowe czyszczenie aluminium od innych metod?
Porównując metody: mycie chemiczne rozpuszcza zanieczyszczenia, piaskowanie mechanicznie ściera warstwę, a ultradźwięki działają bezkontaktowo, docierając do trudno dostępnych miejsc. Zaletą powierzchniowe ultradźwiękowe czyszczenie aluminium jest delikatność oraz precyzja — usuwamy tylko to, co trzeba, bez starcia materiału bazowego. Piaskowanie natomiast zmienia geometryczne wymiary detalu i może powodować wprowadzenie naprężeń. Mycie chemiczne często wymaga silnych reagentów i dłuższej neutralizacji.
W praktyce wybór metody zależy od efektu, czasu i kosztów. Jeśli potrzebujesz przygotować elementy do malowania lub lutowania i zależy ci na minimalnym zużyciu materiału, ultradźwięki będą lepsze. Jeśli natomiast masz do usunięcia grubą warstwę korozji o dużej grubości, mechaniczne metody mogą okazać się bardziej skuteczne.
Porównanie z myciem chemicznym i piaskowaniem
- Mycie chemiczne: szybkie, ale często agresywne i mniej selektywne.
- Piaskowanie: skuteczne, ale niszczy geometrię i wprowadza naprężenia.
- Ultradźwięki: selektywne, delikatne, dobre do detali precyzyjnych.
Zastosowania gdzie powierzchniowe ultradźwiękowe czyszczenie aluminium jest lepsze
- Przygotowanie elementów przed powlekaniem.
- Czyszczenie złożonych zespołów i kanałów.
- Regeneracja części wymagających zachowania tolerancji wymiarowych.
Ograniczenia i kiedy unikać tej metody
Unikać przy grubych, spękanych lub zdeformowanych skorupach korozji, gdy konieczne jest usunięcie dużej ilości materiału. Również detale z delikatnymi powłokami, które mają pozostać nienaruszone, wymagają ostrożności.
Jak kawitacja ultradźwiękowa w recyklingu aluminium wpływa na odzysk materiału i jakość stopów?
W recyklingu jednym z problemów jest usuwanie zabrudzeń organicznych, powłok i wtrąceń przed przetopieniem. Kawitacja ultradźwiękowa w recyklingu aluminium pomaga oddzielić powłoki i zanieczyszczenia ze skomplikowanych złomów, co przekłada się na czystszy wsad i lepsze właściwości stopu. Drobne zanieczyszczenia, takie jak farby czy oleje, prowadzą do pęcherzy i wad w produkcie finalnym. Ultradzwięki umożliwiają skuteczne oczyszczenie złomu bez konieczności intensywnego mechanicznego trawienia.
Korzyści operacyjne obejmują wyższy odzysk materiału z mniejszą ilością odpadów nieprzetopowych, mniejsze zużycie topników i mniejsze koszty oczyszczenia po procesie. W praktyce firmy recyklingowe raportują poprawę jakości stopu i mniejszą ilość odpadów metalurgicznych po zastosowaniu ultradźwięków w linii przygotowawczej.
Przykłady procesów recyklingowych z wykorzystaniem kawitacji ultradźwiękowej w recyklingu aluminium
- Czyszczenie złomu z powłok lakierniczych przed topieniem.
- Usuwanie smarów i olejów z układów chłodniczych z alu.
- Przygotowanie skrzynek i odlewów do ponownego przetopu.
Wpływ na zanieczyszczenia, wtrącenia i właściwości mechaniczne
Czystszy wsad oznacza mniejsze zanieczyszczenia gazowe i wtrącenia, co przekłada się na lepszą jednorodność mikrostruktury i wyższą wytrzymałość mechaniczną stopu.
Jak dobrać parametry procesu dla ultradźwiękowego czyszczenia aluminium aby tlenki schodziły skutecznie?
Dobór parametrów to praktyczna sztuka. Z mojego doświadczenia: nie ma jednego przepisu na wszystko. Trzeba testować próbki, zaczynając od umiarkowanych ustawień i stopniowo je zwiększać. Kluczowe parametry to częstotliwość, moc, czas, temperatura i skład kąpieli. Częstotliwości niższe (20–40 kHz) dają silniejszą kawitację i lepsze odrywanie grubych zanieczyszczeń, natomiast wyższe (>=80 kHz) działają łagodniej i są lepsze do delikatnych powierzchni.
Czas ekspozycji zależy od stopnia utlenienia. Krótsze cykle można powtarzać, co często daje lepsze rezultaty niż jedna długa kąpiel. Temperatura zwykle 30–60°C przyspiesza proces i poprawia efektywność chemii. Substancje dodawane do kąpieli to środki zwilżające, inhibitory korozji i, w razie potrzeby, łagodne środki redukujące warstwę tlenkową.
Częstotliwość, moc i czas ekspozycji
- Start: 35–40 kHz, moc średnia, 5–10 minut testowego cyklu.
- Modyfikacja: zwiększ moc lub czas przy braku efektu.
- Uważaj na przegrzewanie i możliwe mikropęknięcia.
Dobór chemii i pH roztworu
- Neutralne lub lekko kwaśne roztwory do lekkich tlenków.
- Zastosowania przemysłowe: zbuforowane środki myjące z inhibitorami.
- Unikać silnych kwasów przy cienkich ściankach.
Wielkość detali, kosze i ich rozmieszczenie
- Detale nie powinny się stykać.
- Kosze metalowe muszą być wykonane z materiału odpornego na korozję.
- Równomierne rozłożenie zapewnia stały dostęp fal ultradźwiękowych.
Jak wybrać i skonfigurować sprzęt do technologii ultradźwiękowej dla aluminium?
Wybór sprzętu to decyzja, która wpływa na efektywność i koszty operacyjne. Przy zakupie zwróć uwagę na moc generatora względem objętości kąpieli (W/l), częstotliwości pracy i trwałości przetworników. Istotne są też materiały wanien: stal nierdzewna o odpowiedniej grubości chroni przed wibracjami i korozją. Dla produkcji masowej warto rozważyć linie z automatyzacją i systemem odzysku chemii.
W praktyce warto wykonać testy w warunkach produkcyjnych u dostawcy, zanim podejmiesz decyzję. Z moich wdrożeń wynika, że lepsze rezultaty daje modularność: możliwość regulacji częstotliwości i mocy oraz wymiany przetworników. Upewnij się też co do serwisu i dostępności części zamiennych.
Typy wanien i generatory ultradźwięków
- Wanienki laboratoryjne dla prób i serwisów.
- Systemy przemysłowe z recyrkulacją i filtrowaniem.
- Generatory o regulowanej mocy i częstotliwości.
Kryteria wyboru mocy, częstotliwości i materiałów konstrukcyjnych
- Dostosuj moc do wielkości i stopnia zabrudzenia.
- Wybieraj częstotliwości modulowane, jeżeli przetwarzasz zróżnicowane detale.
- Materiały: stal nierdzewna AISI 304/316, powłoki antykorozyjne tam, gdzie potrzeba.
Dodatkowe akcesoria i automatyzacja
- Filtry do wyłapywania cząstek.
- Systemy podgrzewania i mieszania.
- Manipulatory i przenośniki dla produkcji ciągłej.
Jak monitorować jakość i jakie metody kontroli stosować po ultradźwiękowym czyszczeniu aluminium?
Kontrola jakości to nieodłączna część procesu. Po myciu stosuje się szereg testów: wizualne, pomiary kąta zwilżania, analizę chemiczną resztek powierzchni oraz badania przyczepności powłok. Dla detali krytycznych warto prowadzić też badania mikroskopowe i testy na obecność jonów chlorkowych czy siarczanów, które mogą wpływać na korozję.
W zakładzie powinna istnieć dokumentacja metod badań i kryteria akceptacji. Dzięki temu powtarzalność procesu jest powiązana z konkretnymi liczbami i łatwiej wychwycić odchylenia. Z mojego doświadczenia: proste testy kontaktowe i kąta zwilżania szybko identyfikują problem, zanim trafi on do dalszych etapów produkcji.
Metody pomiaru czystości powierzchni i analiz chemicznych
- Spektroskopia powierzchniowa (XPS) dla analiz chemicznych.
- Pomiar kąta zwilżania do oceny hydrofobowości.
- Testy ekstrakcyjne i analiza jonowa.
Protokół dokumentacji i kryteria akceptacji
- Zapisy parametrów procesu.
- Wyniki testów dla każdej serii.
- Procedury korygujące w razie odchyleń.
Podsumowanie
Ultradźwiękowe czyszczenie aluminium to nowoczesna metoda, która łączy skuteczność z delikatnością. Dzięki Technologia ultradźwiękowa uzyskamy równomierne oczyszczenie skomplikowanych elementów, poprawimy przyczepność powłok i zredukujemy defekty finalnego produktu. W recyklingu kawitacja ultradźwiękowa w recyklingu aluminium przyczynia się do lepszego odzysku i jakości stopów. Aby osiągnąć powtarzalne rezultaty, trzeba dobrać parametry, chemię i sprzęt adekwatnie do rodzaju zabrudzeń i geometrii detali. Testy i walidacja procesów są niezbędne, a dobrze przygotowany protokół kontroli jakości zabezpiecza inwestycję.
FAQ
Jak szybko tlenki schodzą pod wpływem ultradźwięków?
W większości przypadków pierwsze efekty widać po kilku minutach; kompletne oczyszczenie zależy od grubości tlenków i ustawień procesu.
Czy ultradźwięki uszkadzają aluminium?
Przy prawidłowych parametrach nie. Zbyt wysoka moc lub niewłaściwa chemia mogą jednak powodować mikropęknięcia.
Czy metoda nadaje się do każdej części?
Nie zawsze. Elementy z grubą korozją lub bardzo grubymi powłokami mogą wymagać dodatkowych procesów mechanicznych.
Czy ultradźwięki są opłacalne dla małych warsztatów?
Tak — istnieją kompaktowe systemy dla warsztatów, a korzyści w postaci lepszej jakości i mniejszych zwrotów często rekompensują koszt zakupu.