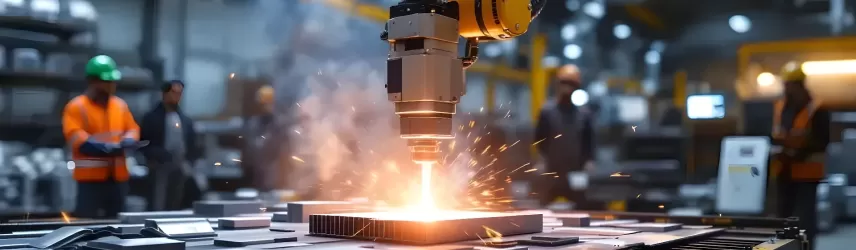
Technologia laserowa zmienia oblicze recyklingu aluminium. W dobie rosnących wymagań dotyczących jakości złomu oraz efektywności procesów, rozwiązania automatyczne z laserem stają się sensowną inwestycją. W tym tekście wyjaśnię, jak działa technologia oparta na wiązce laserowej w połączeniu z robotami manipulacyjnymi, jakie daje korzyści w procesie przygotowania złomu, jakie parametry mają znaczenie i na co zwrócić uwagę planując wdrożenie. Opis opieram na praktyce zakładów recyklingowych i doświadczeniach z projektów automatyzacji. Będę mówić prosto, z przykładami i liczbami tam, gdzie to możliwe. Jeśli chcesz zrozumieć, dlaczego coraz więcej firm sięga po systemy zawierające precyzyjne laserowe cięcie aluminium, to dobrze trafiłeś.
Czym jest technologia precyzyjnego laserowego cięcia aluminium?
Zanim przejdziemy do szczegółów, warto rozróżnić pojęcia. Mówimy tu o systemach, które wykorzystują skupioną energię świetlną do rozdzielania materiału. W recyklingu chodzi o szybkie, czyste odcinanie fragmentów, separację elementów i przygotowanie do przetopienia.
Ta forma obróbki zastępuje często nożyce, piły czy strumień plazmy. Z moich obserwacji wynika, że przy złomie o zróżnicowanej geometrii laser sprawdza się wyjątkowo dobrze. Minimalna strefa wpływu ciepła, niewielkie odkształcenia i wysoka powtarzalność kształtów to główne atuty. Systemy z robotem potrafią pracować ciągle, rozpoznawać kształt elementu i wycinać gotowe, powtarzalne kawałki pod katem optymalizacji logistycznej i wartości surowca. W praktyce oznacza to lepszy sort i mniejszą ilość zanieczyszczeń trafiających do topnika, co przekłada się na mniejsze koszty rafinacji.
Jak działa fiber laser do cięcia złomu aluminium w systemach robotycznych?
Wstęp — teraz techniczna strona, ale prosto. Fiber laser to źródło światła na półprzewodnikach i włóknie optycznym. Jego cechą jest wysokie skupienie energii i sprawność energetyczna. To dobre rozwiązanie do pracy przemysłowej.
W systemie robotycznym źródło lasera montuje się w bezpiecznej strefie. Włókno przekazuje wiązkę do głowicy cięcia przymocowanej do manipulatora. Robot porusza głowicą wg zaprogramowanej trasy, a system sterujący synchronizuje prędkość z mocą lasera. Dzięki temu uzyskujemy gładkie krawędzie i mały kąt strefy wpływu cieplnego. fiber laser do cięcia złomu aluminium sprawdza się szczególnie przy cienkich i średnich grubościach arkuszy oraz elementów karoserii i profili.
Z mojego doświadczenia wynika, że dobór długości fali, mocy i trybu pracy (ciągły vs. impulsowy) decyduje o jakości. W praktyce stosuje się też systemy wizyjne, które wykrywają brzeg, mierzą odchyłki i automatycznie korygują trajektorię robota. Dzięki temu proces jest powtarzalny i mniej zależny od ręcznej ingerencji.
W jakim stopniu konturowe laserowe cięcie recyklingowego aluminium poprawia wydajność?
Konturowe podejście polega na śledzeniu kształtu elementu i wycinaniu go w sposób minimalizujący straty materiału. Dzięki precyzji maszyny, można wydzielić fragmenty o większej wartości lub oddzielić zanieczyszczone części. W efekcie maleje ilość topnika do oczyszczenia, a ilość odpadów nienadających się do przetopienia spada. W zakładach, które znam, wdrożenie techniki cięcia laserowego podniosło wartość sortowanego aluminium o kilka procent. Brzmi niewiele? Przy dużych wolumenach to realne tysiące złotych miesięcznie.
Prędkość procesu też ma znaczenie. Robot z laserem może pracować szybciej niż operator z nożycami, zwłaszcza przy małych elementach i skomplikowanych konturach. Zmniejsza to koszty pracy i poprawia throughput linii. Dodatkowo, jakość krawędzi po cięciu laserem ułatwia dalsze prace — spawanie, gięcie, walcowanie — co jeszcze bardziej zwiększa użyteczność odzyskanego materiału.
Jakie parametry procesu wpływają na jakość cięcia aluminium?
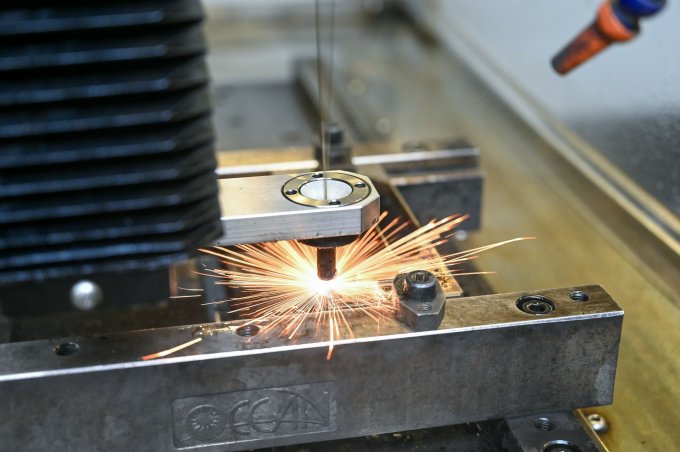
Najważniejsze elementy to moc lasera, prędkość cięcia, ogniskowa soczewki, tryb pracy (impuls vs. ciągły) i gaz pomocniczy. Aluminium ma dużą przewodność cieplną i niską absorpcję przy niektórych długościach fali. Stąd konieczność precyzyjnego doboru ustawień. Wyższa moc zbyt wolno prowadzona daje nadtopienia i wypływ materiału. Zbyt szybkie prowadzenie przy niskiej mocy daje przerwy w cięciu.
Gaz pomocniczy (np. azot, argon) zmniejsza utlenianie i usuwa wyrzucone cząstki. W praktyce lepsze krawędzie osiąga się przy gazie inertnym. Ważna jest też czystość materiału — powłoki lakiernicze, powłoka organiczna czy zabrudzenia wpływają na absorpcję i mogą powodować odpryski. Zalecam wykonywać testy próbne dla każdej partii złomu i tworzyć mapy parametrów dla typowych grubości (0,5–12 mm). To oszczędza czas i ogranicza ryzyko reklamacji jakości.
Przykładowe ustawienia i testy
- cienkie blachy 0,5–2 mm — niższa moc, szybka prędkość, impulsowy tryb
- średnie 2–6 mm — umiarkowana moc, zbalansowana prędkość, gaz inertny
- grube powyżej 6 mm — wyższa moc, możliwa praca z kilkoma przejściami
Testy próbne należy dokumentować. To ułatwia skalowanie i powtarzalność.
Jak zintegrować roboty z systemem laserowym w zakładzie recyklingu?
Projekt zaczyna się od mapy procesu. Gdzie stoi pryzma złomu, gdzie jest strefa przygotowania, skąd robot odbiera detale, a gdzie trafia gotowy fragment. Należy przewidzieć obciążenie źródła lasera, trasę robota, system odciągu dymów oraz strefy bezpieczeństwa. W praktyce stosuje się komory z okienkami ochronnymi oraz bariery świetlne. Sterownik lasera musi komunikować się z kontrolerem robota — najczęściej przez protokoły przemysłowe (Ethernet/IP, ProfiNet).
System wizyjny i algorytmy rozpoznawania kształtów automatyzują wybór strategii cięcia. Dzięki temu robot nie potrzebuje ręcznej konfiguracji przy każdej zmianie partii. Niezbędne są także systemy awaryjnego zatrzymania, monitoring temperatur i zdalne raportowanie. Wdrażając system warto skorzystać z doświadczonego integratora. Z mojego doświadczenia — dobrze zaplanowany layout i symulacje offline skracają czas uruchomienia o tygodnie.
Wymagania instalacyjne
- zasilanie i chłodzenie lasera
- odciąg i filtracja spalin
- przestrzeń operacyjna dla robota
- bezpieczne strefy pracy i systemy blokujące
Sprawdź również: Plazmowy recykling aluminium – piece nowej ery
Jakie są koszty inwestycji i zwrot z inwestycji?
Zakup samego fiber laser do cięcia złomu aluminium to wydatek od kilkuset tysięcy złotych dla mniejszych jednostek, do kilku milionów w przypadku linii z robotami i automatyką. Do tego dochodzi montaż, integracja systemów wizyjnych, szkolenia i infrastruktura BHP. Koszty eksploatacji obejmują energię, gaz pomocniczy, serwis i części eksploatacyjne. Jednak przy rosnących cenach aluminium i konieczności poprawy jakości odzysku, inwestycja często się zwraca. Przykładowo, linia o przepustowości 1 t/h, poprawiająca odzysk o 3–5% i skracająca czas obróbki, może zwrócić się w 2–4 lata. Dla większych instalacji ROI jest krótszy.
W analizie trzeba uwzględnić:
- wartość zwiększonego odzysku surowca
- redukcję kosztów pracy i obróbki mechanicznej
- niższe koszty rafinacji dzięki czystszemu złomowi
- koszty utrzymania systemu
Jakie standardy bezpieczeństwa i ochrona środowiska obowiązują?
Instalacje laserowe muszą spełniać normy dotyczące ochrony oczu, skóry i bezpieczeństwa maszyn. Należy stosować osłony z materiałów absorbujących promieniowanie i zainstalować systemy blokujące dostęp do strefy pracy podczas emisji wiązki. Ponadto konieczny jest skuteczny system odciągu dymów i filtracji, bo cięcie aluminium może generować opary z powłok lakierniczych i pyły. Filtry klas HEPA i systemy separacji olejów i metali są standardem.
W obszarze ochrony środowiska warto dokumentować strumienie odpadów, prowadzić analizy chemiczne pyłów i spełniać przepisy lokalne dotyczące emisji. Regularne przeglądy i szkolenia personelu minimalizują ryzyka. Z mojego doświadczenia — inwestycja w dobrą filtrację zwraca się nie tylko zgodnością z prawem, ale i lepszą jakością surowca.
Konserwacja, kontrola jakości i przykłady wdrożeń
Program utrzymania obejmuje regularne przeglądy źródła lasera, wymianę osłon optycznych, kontrolę systemu chłodzenia i kalibrację głowic. Monitorowanie parametrów procesu w czasie rzeczywistym pozwala wykryć odchyłki zanim doprowadzą do wadliwego cięcia. Warto wdrożyć systemy zapisów i analizy danych, by łatwo identyfikować trendy i przewidywać awarie.
Jeśli chodzi o wdrożenia — znam zakład w Polsce, który wprowadził robotyczne cięcie laserowe do przygotowania karoserii po demontażu. Wyniki: lepsza czystość materiału, 20% szybsze przygotowanie partii i spadek kosztów obróbki ręcznej. Inna instalacja w sortowni odpadów wykorzystuje konturowe wycinanie do separacji stopów i uzyskuje wyższą cenę za czysty surowiec.
Procedury kontroli jakości
- testy próbne przy każdej zmianie partii
- dokumentacja parametrów i wyników cięcia
- periodiczne audyty procesu
- szkolenia operatorów i personelu serwisowego
Podsumowanie
Precyzyjne laserowe rozwiązania z robotami to przyszłość zaawansowanego recyklingu aluminium. Technologia ta pozwala podnieść jakość odzysku, ograniczyć straty i zredukować koszty operacyjne. Systemy oparte na fiber laser do cięcia złomu aluminium i na konturowym podejściu — konturowe laserowe cięcie recyklingowego aluminium — sprawdzają się tam, gdzie wymagana jest powtarzalność i czystość materiału. Wdrożenie wymaga przemyślanej integracji, inwestycji i dbałości o bezpieczeństwo. Z mojej perspektywy warto zacząć od pilotażu, wykonać mapy parametrów i włączyć system w szerszy proces cyfrowego nadzoru produkcji. To najpewniejsza droga do szybkiego zwrotu inwestycji.
FAQ
Jakie grubości aluminium można ciąć laserem?
Zwykle od 0,5 mm do kilkunastu mm. Dokładny zakres zależy od mocy lasera i trybu pracy.
Czy cięcie laserowe wymaga specjalnego przygotowania złomu?
Czystość powierzchni i usunięcie luźnych zanieczyszczeń poprawiają jakość cięcia. Powłoki lakiernicze warto usuwać, jeśli to możliwe.
Jaki gaz pomocniczy stosować?
Najczęściej azot lub argon. Pomagają ograniczyć utlenianie i poprawiają jakość krawędzi.
Ile trwa wdrożenie systemu?
Małe instalacje można uruchomić w kilka tygodni. Duże, z pełną integracją linii, potrzebują kilku miesięcy.
Czy systemy są bezpieczne dla pracowników?
Tak, przy spełnieniu norm, stosowaniu osłon, systemów blokujących i odpowiednim szkoleniu personelu.