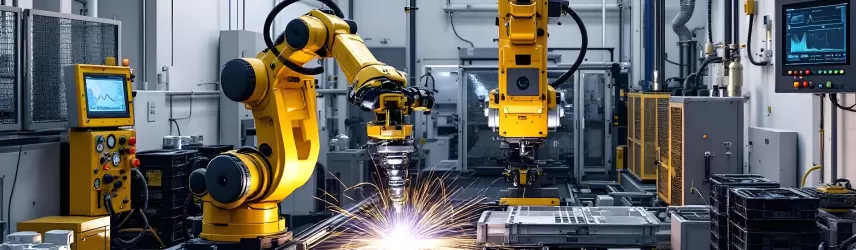
Recykling aluminium to nie tylko gospodarka odpadami – to także szansa na oszczędność surowca i zmniejszenie emisji CO2. Jednak spawanie materiału pochodzącego ze złomu stawia przed producentami specyficzne wyzwania: zanieczyszczenia, niestandardowe stopy, tlenki i różnorodność grubości. W praktyce coraz częściej rozwiązaniem staje się zautomatyzowane spawanie metodą TIG przy użyciu robotów i zintegrowanych stacji przygotowawczych. W tym artykule omawiamy szczegółowo, jak działa taka instalacja, jakie daje korzyści, kiedy warto wybrać TIG na automacie zamiast innych technologii oraz jakie warunki trzeba spełnić, by osiągnąć powtarzalną, przemysłową jakość spoin.
Technologia robotyczna spawalnica recyklingowego aluminium w praktyce
Praca z aluminium pochodzącym z recyklingu zaczyna się jeszcze przed pierwszą spoiną. W praktycznych systemach robotycznych proces obejmuje: przyjęcie i sortowanie złomu, oczyszczanie i ewentualne frezowanie krawędzi, ustawienie i zadokowanie elementów w przyrządach, spawanie i końcowa kontrola jakości. Automatyka steruje nie tylko ruchem robota, lecz również parametrami źródła prądu, gazów osłonowych i chłodzenia. W zakładach, z którymi współpracowałem, kluczowe było zintegrowanie komory czyszczenia (np. szczotkowanie lub chemiczne odtłuszczanie) z robotyczną komórką spawalniczą — to pozwoliło zredukować ilość porowatości i pęknięć termicznych.
Roboty wyposażone w palniki TIG z mechanizmem podtrzymywania łuku i układami precyzyjnego podawania elektrody mogą wykonywać spoiny o bardzo kontrolowanej geometrii. Sterownik robotyczny komunikuje się z falownikiem spawarki, co umożliwia dynamiczną zmianę prądu podczas przejścia przez różne strefy spoiny. Dodatkowo, czujniki optyczne i skanery 3D pomagają robotowi odnaleźć krawędzie nawet przy odchyleniach od wzorca, co ma ogromne znaczenie przy materiale po recyklingu — elementy rzadko są identyczne.
W praktyce trzeba też pamiętać o ergonomii stanowiska: systemy podawania drutu, chłodzenia i odsysania oparów muszą być łatwe w serwisie, bo przerwy konserwacyjne wpływają bezpośrednio na opłacalność produkcji. Z mojego doświadczenia wynika, że prostota integracji, możliwość szybkiej wymiany końcówek palnika i dostępność parametrów spawania w chmurze znacznie skracają czas przezbrajania i podnoszą stabilność procesu.
Czy technologia TIG to rozwiązanie do recyklingowego aluminium?
Metoda TIG daje największą kontrolę nad łukiem i kątem wnikania ciepła, co przekłada się na estetykę i wytrzymałość spoin. Gdy materiał pochodzi ze złomu, mamy do czynienia z nieregularnymi właściwościami powierzchni i zanieczyszczeniami — właśnie w takich warunkach zalety TIG stają się widoczne. Proces umożliwia pracę w osłonie argonu z dodatkami i pozwala precyzyjnie dawkować energię, co zmniejsza ryzyko przegrzania i deformacji lekkich konstrukcji.
Na automacie TIG przydaje się tam, gdzie wymagana jest wysoka jakość pojedynczych lub niskoseryjnych elementów. Automatyzacja eliminuje zmienność ludzkiego czynnika: robot powtarza program z dokładnością milimetra, dzięki czemu spoiny są powtarzalne. W wielu zakładach montażowych i warsztatach regeneracyjnych stosuje się hybrydę — robot wykonuje zasadniczą spoinę, a operator dokańcza szczegóły przy stacji ręcznej. Taka kombinacja zapewnia wydajność i jakość.
Trzeba jednak pamiętać o ograniczeniach: TIG jest wolniejszy niż MIG, szczególnie przy grubych łączeniach. Przy elementach bardzo cienkich lub o skomplikowanej geometrii automatyczny TIG potrafi być bezkonkurencyjny, ale przy masowej produkcji elementów grubszych niż kilka milimetrów szybciej i taniej wychodzi zrobotyzowany MIG.
Technologia MIG/TIG, czym się różnią i kiedy je stosować?
Wybór między zrobotyzowanym MIG a TIG opiera się na kompromisie między prędkością, kosztem i jakością. Roboty MIG zwykle pracują szybciej i lepiej znoszą zanieczyszczenia powierzchni — drut jest podawany ciągle, a wysoka szybkość topienia sprzyja łączeniu grubych elementów. Z kolei roboty TIG zapewniają lepszą kontrolę nad wtopieniem i mniejszy stopień odprysków, co ma znaczenie przy wykończeniu i szczelności spoin.
Przy recyklingowym aluminium stosuje się często:
- roboty MIG przy produkcji elementów o dużych przekrojach i tam, gdzie tolerancje nie są krytyczne;
- roboty TIG przy częściach cienkościennych, wymagających estetyki i szczelności, np. wymienniki czy obudowy;
- systemy hybrydowe — zaczynasz od MIG, kończysz TIG jako spawanie dokładne i oczyszczanie powierzchni.
Decyzja zależy też od dostępności technologii wspomagających, np. pulsed-MIG, cold-MIG czy zaawansowanych palników TIG z pulsem prądu. W praktycznych wdrożeniach, które widziałem, bardzo efektywne są stacje, gdzie roboty mają wymienne narzędzia: moduł MIG do szybkich łączy i moduł TIG do detali. To rozwiązanie wydłuża czas konwersji, ale daje elastyczność produkcyjną.
Technologia spawalnicza robotyczna ze złomu
Aluminium ze złomu może mieć różną zawartość stopów, folie tlenkowe, oleje i farby. To powoduje problemy typu porowatość, nieregularne topienie i mikropęknięcia. Kluczowe etapy walki z tymi problemami to: rzetelne sortowanie materiału, profilaktyczne czyszczenie i — w przypadku krytycznych zastosowań — analiza składu chemicznego przed spawaniem. W praktyce stosuje się kombinacje metod: mechaniczne usuwanie tlenków, odtłuszczanie, a czasem krótką pasywację powierzchni.
Roboty wyposażone w czujniki procesu i systemy wizyjne pomagają wykrywać miejsce dużych zanieczyszczeń i korygować trajektorię. Dodatkowo adaptacyjne programy spawania dopasowują energię do zmieniającej się grubości łączonych ścianków. Przy recyklingu trzeba też brać pod uwagę możliwość występowania elementów z różnych stopów mieszanych — tu testy niszczące i nieniszczące są niezbędne w fazie kwalifikacji procesu.
Z moich obserwacji wynika, że największym kosztem są przestoje wywołane koniecznością ręcznego przygotowania wadliwych detali. Inwestycja w automatyczne stacje szczotkujące i systemy identyfikacji materiału zwraca się szybko, zwłaszcza przy dużej zmienności dostarczanego złomu. Warto też wprowadzić procedury kontroli wejściowej, by minimalizować niespodzianki w procesie spawania.
Sprawdź również: Odzysk aluminium z hut – nowinki technologiczne na 2025 rok
Ile kosztuje robotyczne spawanie recyklatu aluminium i jaki daje zwrot inwestycji?
Koszt wdrożenia zrobotyzowanej komórki spawalniczej zależy od stopnia automatyzacji. Orientacyjnie, prosta komórka z robotem, palnikiem TIG, stacją chłodzenia i podstawowym osprzętem to inwestycja rzędu kilkuset tysięcy złotych. Rozbudowane systemy ze stacjami obróbczymi, skanerami 3D, automatycznym podajnikiem złomu i systemem filtrowentylacji mogą sięgać kilku milionów. Do kosztów trzeba doliczyć integrację, szkolenia i koszty certyfikacji.
ROI wylicza się na podstawie: redukcji kosztów pracy, mniejszego odrzutu, skrócenia czasu cyklu i oszczędności materiału. Przykładowo, zakład produkujący 2000 detali miesięcznie, przy zmniejszeniu odrzutu o 5% i skróceniu czasu spawania o 30%, może odzyskać inwestycję w 2–4 lata. Leasing i programy dofinansowań (regionalne lub unijne) obniżają próg wejścia, a umowy serwisowe gwarantują stabilność kosztów eksploatacyjnych.
Warto też rozważyć koszty pośrednie: wyższa jakość spoin otwiera nowe rynki i kontrakty z wymagającymi klientami, co zwiększa przychody. Z doświadczenia mogę doradzić, by przy planowaniu budżetu uwzględnić rezerwę na nietypowe części i zużywające się elementy palników — to minimalizuje ryzyko przestojów.
Jak zapewnić powtarzalność spoin MIG/TIG w robotach do spawania aluminium?
Powtarzalność uzyskuje się przez kontrolę procesu i walidację. Systemy monitoringu rejestrują prąd, napięcie, prędkość podawania drutu, przepływ gazu i temperaturę chłodzenia. Dane te pozwalają wykryć odchylenia zanim wpłyną na jakość spoiny. Dodatkowo stosuje się testy nieniszczące (ultradźwięki, penetrację) w regularnych odstępach, a przy ważnych złączach dodatkowe testy niszczące w celu potwierdzenia parametrów.
Adaptive welding — czyli adaptacyjne sterowanie parametrami — to rozwiązanie, które zyskuje na znaczeniu. Robot modyfikuje parametry w czasie rzeczywistym, gdy czujniki wykryją zmianę geometrii lub skład materiału. W moich wdrożeniach ten element znacząco obniżył liczbę reklamacji. Równie istotne są procedury kwalifikacyjne: zapisanie parametrów, wykonanie prób referencyjnych i dokumentacja procesu.
Praktyczne wskazówki:
- wprowadź tryb testowy z rejestracją danych po każdej zmianie partii materiału;
- stosuj checklisty przygotowania powierzchni przed każdym cyklem;
- zapisuj profile spawania i wersjonuj je — to ułatwia powrót do sprawdzonych ustawień;
- szkol operatorów i techników w interpretacji wykresów procesu.
Jakie wymagania bezpieczeństwa i normy musi spełniać robotyczna technologia spawania złomu aluminium?
Robotyczne stanowiska spawalnicze muszą spełniać szereg wymagań BHP i norm technicznych. W Polsce i UE obowiązują przepisy dotyczące maszyn, ochrony przed promieniowaniem i dymami spawalniczymi, a także wymogi stref ochronnych i osłon. Roboty muszą mieć zainstalowane systemy bezpieczeństwa — kurtyny świetlne, osłony, wyłączniki awaryjne i interlocki zapobiegające wejściu personelu do strefy pracy bez zatrzymania robota.
Szczególnie ważne przy aluminium: właściwa wentylacja i systemy filtracji, ponieważ spaliny i dymy z dodatkami stopów mogą zawierać szkodliwe związki. Ponadto palniki TIG wymagają układów ochrony przed przebiciami i wyładowaniami. Dokumentacja CE urządzeń, instrukcje obsługi i procedury konserwacji są elementami audytu. W mojej praktyce sprawdza się tworzenie lokalnych instrukcji roboczych, dostosowanych do konkretnej linii — to ułatwia szkolenie i egzekwowanie zasad.
Dodatkowo zalecam regularne audyty wewnętrzne i szkolenia przypominające. Warto też współpracować z akredytowanymi laboratoriami podczas walidacji procesu, by mieć pewność, że spoiny spełniają wymagania klienta i normy.
Podsumowanie
Automatyzacja spawania aluminium z materiałów pochodzących ze złomu to realna i opłacalna droga do poprawy jakości i efektywności produkcji. Metoda TIG na automacie daje wyjątkową kontrolę i estetykę spoin, szczególnie przy cienkich i wymagających elementach. W praktyce najlepsze wyniki osiąga się przez integrację systemów czyszczenia, adaptacyjne sterowanie procesem, monitorowanie parametrów i rzetelną kontrolę wejściowego złomu. Koszty inwestycji bywają wysokie, ale przemyślana strategia wdrożeniowa, leasing i dofinansowania skracają czas zwrotu. Pamiętaj także o wymogach bezpieczeństwa i konieczności prowadzenia dokumentacji jakościowej.
FAQ
Czy automatyczny TIG sprawdzi się zawsze przy aluminium ze złomu?
Nie zawsze. Dla grubszych elementów i produkcji masowej częściej opłacalny jest MIG lub rozwiązania hybrydowe. TIG natomiast świetnie sprawdza się tam, gdzie liczy się jakość i precyzja.
Jak przygotować złom przed spawaniem?
Sortowanie wg stopu, mechaniczne lub chemiczne czyszczenie powierzchni, odtłuszczenie i usuwanie tlenków. Dla krytycznych zastosowań warto wykonać analizę składu materiału.
Ile trwa wdrożenie zrobotyzowanej komórki?
Od kilku tygodni przy prostych celach do kilku miesięcy dla kompletnego systemu z integracją i walidacją procesu.
Czy warto inwestować w systemy wizyjne i skanery 3D?
Tak. Poprawiają adaptacyjność procesu, redukują odrzut i skracają czas programowania przy zmiennych detalach.
Gdzie szukać finansowania na taki projekt?
Lokalne programy dotacyjne, fundusze unijne, leasing maszyn oraz oferty producentów sprzętu często obejmują korzystne warunki finansowania.