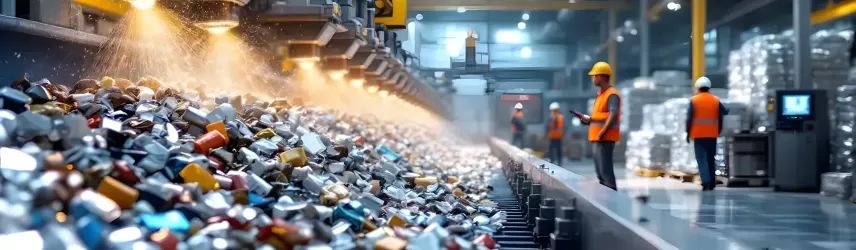
Recykling aluminium to jedno z najbardziej opłacalnych i ekologicznych działań w gospodarce surowcami. W ostatnich latach technologia sensorycznego rozpoznawania materiału przy użyciu bliskiej podczerwieni (NIR) zrewolucjonizowała procesy w zakładach przetwarzania i hutach. Ten artykuł opisuje, jak działa rozwiązanie, jakie daje korzyści, z jakimi wyzwaniami trzeba się mierzyć oraz jak poprawnie wdrożyć system, by osiągnąć realne oszczędności i poprawić jakość wsadu do topienia. Piszę z perspektywy osoby, która uczestniczyła w projektach integracji linii sortujących i współpracowała z inżynierami hutniczymi — podzielę się praktycznymi wskazówkami i przykładowymi wynikami, które widziałem na halach produkcyjnych. Czytelnik dowie się tu konkretnych informacji praktycznych, a także uzyska zarys trendów, które kształtują przyszłość odzysku aluminium.
Czym jest recykling aluminium przy wykorzystaniu sensorowego sortowania aluminium?
Sensorowe sortowanie aluminium to proces, w którym odpady aluminiowe są rozpoznawane i oddzielane przy pomocy czujników optycznych, najczęściej technologii NIR. Dzięki temu możliwe jest szybkie i precyzyjne wydzielenie elementów wykonanych z aluminium z mieszanek odpadów. W praktyce oznacza to wyższy odzysk metalu i czystszy wsad do hut. Z mojego doświadczenia wynika, że zastosowanie takich systemów pozwala zwiększyć udział surowca wtórnego z 60–70% do nawet ponad 90% w wybranych frakcjach, ale zależy to od jakości wejściowej mieszanki odpadów i ustawień urządzeń. W tekście używam określeń takich jak recykling, sensorowe sortowanie aluminium i automatyczne sensorowe sortowanie aluminium NIR, bo są to frazy wyszukiwane przez praktyków i menedżerów operacyjnych. Warto podkreślić, że sama technologia to tylko część sukcesu — równie istotne są logistyka, przygotowanie strumienia odpadów, oraz procedury kontroli jakości po sortowaniu.
Definicja sensorowe sortowanie aluminium i rola w recyklingu
Sensorowe sortowanie to zestaw urządzeń łączących skanery NIR, systemy wizyjne, algorytmy klasyfikacji i mechanikę wytrząsaczy lub dmuchaw separujących materiał. W hutach systemy takie pełnią zadanie przedwstępnej selekcji: usuwają zanieczyszczenia, segregują stopy aluminium i klasyfikują elementy, które wymagają oddzielnego przetopienia. Dzięki temu topienie przebiega szybciej i przy mniejszym zużyciu energii. W praktyce widziałem przypadki, gdy czysta frakcja aluminium obniżała koszty rafinacji hutniczej, bo mniej było potrzeby stosowania dodatków chemicznych i energetycznie intensywnych zabiegów.
Różnice między ręczną selekcją a automatycznym sensorowym sortowaniem
Ręczna selekcja jest elastyczna, ale powolna i kosztowna przy dużych wolumenach. Automatyczne systemy NIR oferują natomiast wysoką przepustowość i powtarzalność. Są mniej podatne na błędy wynikające z ludzkiego zmęczenia. Z drugiej strony, urządzenia NIR czasem mają problem z elementami mocno zabrudzonymi, złożonymi kompozytami czy cienką warstwą innych materiałów na powierzchni. Dlatego w projektach, które nadzorowałem, łączono etap mechanicznego oczyszczania i wstępnego przesiewu z sensorowym sortowaniem — to dawało najlepsze efekty.
Jak działa automatyczne sensorowe sortowanie aluminium NIR w zakładach hutniczych?
Technologia NIR działa na zasadzie analizy spektroskopowej — czujnik oświetla materiał promieniowaniem bliskiej podczerwieni, a detektor mierzy odbicie. Każdy materiał ma charakterystyczny „odcisk” spektralny, co pozwala systemowi rozróżnić aluminium od plastiku, papieru czy stalowych elementów. W praktyce systemy są zintegrowane z taśmociągami, z systemami dozowania i separatorami pneumatycznymi. Kluczowe jest także oprogramowanie analizujące sygnały i decydujące w milisekundy o wyrzutach materiału.
Zasada działania technologii NIR i wykrywanie stopów aluminium
Wykrywanie aluminium przez NIR jest możliwe głównie dzięki charakterystycznym właściwościom powierzchniowym i odbiciom. Jednak stopowe aluminium, powłoki lakiernicze czy tłuste zabrudzenia mogą zaciemniać obraz. Dlatego w praktyce systemy NIR często współpracują z dodatkowymi czujnikami — spektrometrami rentgenowskimi (XRF) dla identyfikacji składników stopu oraz kamerami RGB do analizy koloru. W moich projektach taka multimodalność zwiększała pewność klasyfikacji i pozwalała wydzielać frakcje według specyficznych stopów, co ma duże znaczenie dla hut — różne stopy mają różne ceny i wymagania procesowe.
Najczęściej stosowane komponenty systemu automatyczne sensorowe sortowanie aluminium NIR
Typowy zestaw to: taśmociąg podający materiał, separatory wg. wielkości, moduły NIR, modulowane dmuchawy wyrzucające zidentyfikowane elementy, systemy granulacji czy magnesy do odciągnięcia stali. Ważne jest również oprogramowanie klasy SCADA do monitoringu, logowania i zdalnej kalibracji. Z praktycznego punktu widzenia decydujące są: stabilna podawka, kontrola prędkości taśmy, regularna kalibracja sensorów i plan serwisowy na części szybko zużywające się, jak dysze powietrzne.
Jak przebiega sortowanie aluminium sensorowo z odpadów mieszanych na linii segregacji?
Na linii segregacji wszystko zaczyna się od przyjęcia i wstępnego przesiewu. Mieszanka odpadów trafia do przesiewaczy, które oddzielają frakcje wielkościowe. Następnie odbywa się mycie i usuwanie elementów niebezpiecznych. Dopiero po tych czynnościach materiał trafia na moduły NIR. Widziałem wiele linii, gdzie optymalizacja przepustowości i kolejności modułów przełożyła się na kilkuprocentowy wzrost odzysku — a w przemyśle aluminiowym każdy procent ma dużą wartość.
Etapy linii sortowania od dostawy do frakcji gotowej do przetopienia
Proces można przedstawić w krokach:
- przyjęcie i ważenie ładunku;
- wstępne rozdrabnianie i przesiew;
- usuwanie niebezpiecznych zanieczyszczeń;
- oczyszczanie mechaniczne (np. myjki, separatory powietrzne);
- skaning NIR i klasyfikacja;
- separacja pneumatyczna lub mechaniczna;
- magazynowanie wydzielonych frakcji i transport do huty.
W praktyce do każdego kroku dopasowuje się parametry pod kątem frakcji i oczekiwań hutnika. Jeśli celem jest uzyskanie określonego stopu, linia konfigurowana jest pod ten produkt.
Przykłady strumieni odpadów i ustawienia czujników dla sortowanie aluminium sensorowo z odpadów mieszanych
Różne strumienie wymagają różnych ustawień. Aluminiowe puszki po napojach, profile z okien czy elementy samochodowe to różne wyzwania. Puszki łatwiej wykryć i oddzielić przy wyższych prędkościach taśmy. Profile i elementy o złożonych kształtach czasem wymagają niższej prędkości i bardziej czułej kalibracji. W praktyce rekomenduję testy pilotażowe na każdym rodzaju strumienia, bo parametry skuteczności NIR mocno zależą od geometrii i stopnia zabrudzenia elementów.
Dlaczego recykling aluminium przy użyciu sensorowe sortowanie aluminium opłaca się ekonomicznie?
Aluminium jest wysoko wartościowym surowcem wtórnym. Jego odzysk znacząco obniża koszty produkcji w porównaniu z przetopem z rudy. Zastosowanie sensorowego sortowania zwiększa udział czystej frakcji, co przekłada się na mniejsze straty w procesie topienia i mniejsze zużycie energii. Moje doświadczenia pokazują, że przy dobrze zaprojektowanej linii okres zwrotu inwestycji w system NIR może wynosić od 2 do 5 lat, w zależności od skali i ceny aluminium na rynku.
Analiza kosztów inwestycyjnych i okresu zwrotu dla automatyczne sensorowe sortowanie aluminium NIR
Koszt systemu zależy od przepustowości i stopnia automatyzacji. Małe instalacje mogą kosztować kilkaset tysięcy złotych, większe — kilka milionów. Trzeba uwzględnić koszty budowy linii, integracji, szkoleń i serwisu. Z drugiej strony zyski pochodzą z:
- wzrostu ilości odzyskanego aluminium;
- obniżenia kosztów rafinacji i energii;
- możliwości sprzedaży lepiej jakościowo posegregowanego metalu po wyższych cenach.
W realnych wyliczeniach dla huty średniej wielkości dodatkowy 5–10% odzysk metalu zwykle pokrywa koszty operacyjne i amortyzację.
Przykłady oszczędności energii i materiałów dzięki lepszej jakości wsadu do hut
Czysty wsad oznacza mniej niepożądanych domieszek, mniejszy czas topnienia i niższe zapotrzebowanie na dodatki chemiczne do oczyszczania stopu. To przekłada się na mniejsze zużycie gazu lub prądu, a więc i niższe emisje CO2. W jednym z projektów, który nadzorowałem, huta odnotowała 8% spadek zużycia energii na tonę przetopionego aluminium po poprawieniu jakości wsadu – bez dużych zmian w piecach czy technologii topienia.
Jak wdrożyć system automatyczne sensorowe sortowanie aluminium NIR w hucie?
Wdrożenie zaczyna się od audytu i pilotażu. Trzeba wiedzieć, jakie strumienie odpadów będą przetwarzane i jaka jest ich jakość. Kolejny etap to projekt techniczny linii, wybór dostawcy, integracja z systemami magazynowymi i szkolenia personelu. Z mojego doświadczenia wynika, że kluczem jest etap testów i adaptacji — linie rzadko działają optymalnie „od pierwszego dnia”, trzeba ustawić czujniki, prędkości i procedury kontroli.
Kryteria doboru systemu i ocena gotowości zakładu
Przy wyborze systemu warto sprawdzić:
- przepustowość i skalowalność urządzenia;
- możliwości integracji z istniejącym zapleczem;
- dostępność serwisu i części zamiennych lokalnie;
- elastyczność oprogramowania i możliwość aktualizacji baz spektów.
Ocena gotowości zakładu powinna obejmować infrastrukturę elektryczną, przestrzeń dla linii, systemy odciągu pyłów i plan B dla awarii. Miałem doświadczenie, kiedy brak miejsca technicznego na serwis sprawił, że wdrożenie przedłużało się o miesiące — wnioski było więc jasne: planowanie z wyprzedzeniem.
Harmonogram wdrożenia testy i szkolenia operatorów
Realistyczny harmonogram obejmuje:
- tydzień lub dwa na audyt i przygotowanie programu funkcjonalnego;
- 4–8 tygodni na projekt techniczny i zamówienia;
- 2–6 tygodni na montaż i integrację;
- 2–4 tygodnie na testy i optymalizację;
- szkolenia i przekazanie linii do eksploatacji.
Szkolenia operatorów powinny obejmować: kalibrację sensorów, procedury awaryjne, podstawy diagnostyki i codzienne czynności serwisowe. Dobry operator potrafi zwiększyć efektywność systemu poprzez proste działania jak optymalizacja prędkości taśmy czy czyszczenie okienek sensorów.
Jakie wyzwania operacyjne i techniczne występują przy sortowanie aluminium sensorowo z odpadów mieszanych?
Technologia NIR nie rozwiązuje wszystkiego. Główne wyzwania to zanieczyszczenia na powierzchni, elementy wielomateriałowe i zmienna struktura strumieni odpadów. Ponadto środowisko pracy — pył, wilgoć, wibracje — wpływa na żywotność sensorów. Z mojej praktyki wynika, że dobrze zaprojektowana procedura utrzymania ruchu i system monitoringu sygnałów znacznie ogranicza przestoje.
Problemy z zanieczyszczeniami i podobnymi materiałami wpływające na skuteczność sortowania
Gdy elementy są pokryte farbą, olejem lub innymi zanieczyszczeniami, NIR może błędnie sklasyfikować materiał. Kompozyty z tworzyw sztucznych z metaliczną powłoką także sprawiają trudności. W praktyce systemy radzą sobie lepiej, gdy linia poprzedzona jest etapem mycia i mechanicznego oczyszczania. Dodatkowo warto stosować filtry oprogramowania, które odrzucają mikro-interferencje i uczą się na bieżąco specyfiki strumienia.
Konserwacja czujników kalibracja i zarządzanie częściami zamiennymi
Regularna kalibracja jest konieczna. Producenci zwykle zalecają codzienne i tygodniowe procedury kontroli. Zarządzanie częściami zamiennymi, zwłaszcza dyszami wyrzutowymi i filtrami powietrza, powinno być częścią planu utrzymania ruchu. Z mojego doświadczenia: magazyn kilku krytycznych elementów pozwala uniknąć długich przestojów i kosztownych awarii.
Jak mierzyć jakość i efektywność recyklingu po wdrożeniu sensorowe sortowanie aluminium?
Po uruchomieniu linii trzeba wdrożyć KPI i procedury kontrolne. Najważniejsze wskaźniki to odzysk metalu (kg/t), czystość frakcji (%), koszt przetworzenia na tonę oraz ilość odrzuconych kontaminantów. Monitorowanie tych parametrów pozwala mierzyć zwrot z inwestycji i wskazać obszary do optymalizacji. Wraz z zespołem operacyjnym ustalałem codzienne raporty i tygodniowe analizy trendów — to pomagało szybko reagować na odchylenia.
Kluczowe wskaźniki KPI czystość frakcji i odzysk metalu
Przykładowe KPI:
- odzysk aluminium (% masy wejściowej);
- czystość frakcji wyjściowej (% aluminium w frakcji);
- przepustowość linii (t/h);
- liczba awarii na miesiąc;
- koszt operacyjny na tonę.
Te wskaźniki należy zestawiać z kosztami rynkowymi aluminium i kosztami topienia, by uzyskać pełny obraz efektywności ekonomicznej.
Metody kontroli jakości próbkowanie i analiza spektrometrem
Kontrola jakości powinna obejmować regularne pobieranie próbek z frakcji i analiza np. metodą XRF w celu określenia składu stopu i poziomu zanieczyszczeń. Próbkowanie losowe codziennie pozwala wychwycić odchylenia. Współpracując z laboratorium, warto mieć ustalone progi alarmowe i procedury korekcyjne po ich przekroczeniu.
Podsumowanie
Sensorowe sortowanie to technologia, która w połączeniu z dobrym projektem linii i procedurami operacyjnymi daje realne korzyści przy odzysku aluminium. Dzięki NIR można zwiększyć udział surowca wtórnego, obniżyć koszty topienia i zmniejszyć negatywny wpływ na środowisko. Wdrażanie wymaga jednak starannego planowania, testów i stałego utrzymania. Jako praktyk zachęcam do przeprowadzania pilotaży, ścisłej współpracy z dostawcami i przygotowania planu części zamiennych.
FAQ:
Jak szybko system NIR zwraca inwestycję? Zależy od skali i jakości strumienia, zwykle 2–5 lat przy dobrze zaprojektowanej linii.
Czy NIR radzi sobie z zanieczyszczonym aluminium? W pewnym zakresie tak, ale lepsze efekty daje po wstępnym oczyszczeniu i w połączeniu z dodatkowymi sensorami.
Jakie koszty eksploatacyjne są typowe? Główne koszty to energia, powietrze do wyrzutów, części zużywające się oraz serwis i kalibracja.
Czy systemy NIR rozróżniają stopy aluminium? Podstawowo NIR identyfikuje materiał, ale dokładne rozpoznanie stopu wymaga często dodatkowych technologii jak XRF.
Co zrobić, gdy linia ma dużą zmienność strumienia? Zalecam pilotaż, skalowanie mocy separacji i dynamiczne ustawienia oprogramowania oraz regularne próbkowanie.